Новости Крыма | КрымPRESS: последние новости и главные события

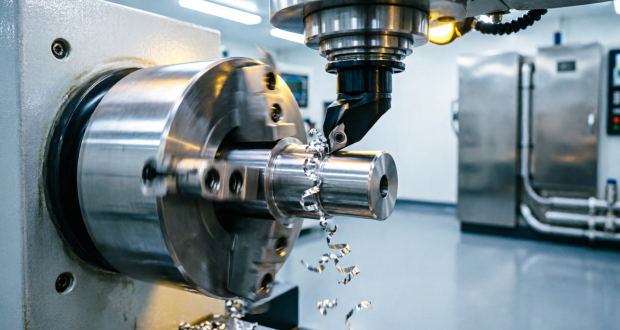
Современное машиностроение и промышленное производство в России переживают этап качественной трансформации, обусловленной курсом на технологический суверенитет и импортозамещение. В этих условиях спрос на высокоточное изготовление комплектующих стабильно растет, а требования к качеству и скорости выполнения заказов становятся всё более жесткими. Ключевым звеном в этой производственной цепочке выступает токарная обработка деталей в Новосибирске, которая сегодня представляет собой не просто механическое снятие стружки, а высокотехнологичный процесс, глубоко интегрированный в цифровые экосистемы современных предприятий.
От точности изготовления валов, фланцев, втулок и специализированных узлов напрямую зависит надежность конечного продукта, будь то оборудование для нефтегазовой отрасли, медицинские аппараты или сложные транспортные механизмы. Понимание специфики этого процесса, его технологических нюансов и экономических аспектов необходимо не только инженерам-технологам, но и руководителям производств, стремящимся оптимизировать свои цепочки поставок и минимизировать издержки.
Эволюция токарной обработки: от универсальных станков к цифровым экосистемам
История токарного дела насчитывает столетия, однако настоящий технологический скачок произошел с внедрением числового программного управления (ЧПУ). Если на универсальных станках результат обработки критически зависел от квалификации, опыта и даже физического состояния оператора, то современные станки с ЧПУ переносят основной объем ответственности на цифровые алгоритмы. Управляющая программа, созданная в CAM-системе на основе 3D-модели, с микронной точностью координирует движение шпинделя, суппорта и режущего инструмента.
Это фундаментально меняет подход к производству. Во-первых, достигается абсолютная повторяемость: сотая деталь в партии будет геометрически идентична первой. Во-вторых, становится возможной обработка сложных фасонных профилей, которые вручную изготовить либо крайне трудоемко, либо невозможно без брака. В-третьих, современные многоосевые токарно-фрезерные центры позволяют выполнить полную обработку детали за одну установку, исключая погрешности, возникающие при переустановке заготовки на разных станках. Для производственных предприятий это означает сокращение производственного цикла и повышение общей культуры производства.
Анатомия процесса: как работает современное токарное оборудование
Чтобы грамотно ставить задачи подрядчику, полезно понимать базовые принципы работы оборудования. В процессе токарной обработки заготовка закрепляется в патроне или цанге и вращается с заданной скоростью, а неподвижный (или перемещающийся по заданным осям) режущий инструмент снимает слой материала.
Современные станки оперируют несколькими осями. Классическая токарная обработка происходит в двух осях: X (поперечное перемещение инструмента, изменение диаметра) и Z (продольное перемещение, изменение длины). Более сложные детали требуют наличия оси Y или приводного инструмента (Live Tooling), который позволяет выполнять фрезерные операции (сверление под углом, фрезерование пазов) без снятия детали со станка. Важнейшую роль играет система подачи смазочно-охлаждающей жидкости (СОЖ), которая отводит тепло из зоны резания, предотвращает деформацию заготовки и вымывает стружку, продлевая срок службы дорогостоящего режущего инструмента.
Основные технологические операции, выполняемые на токарных станках с ЧПУ
Спектр возможностей современного оборудования широк и закрывает потребности большинства отраслей. К базовым операциям относятся:
- Наружное и внутреннее точение: формирование цилиндрических, конических и фасонных поверхностей с высокой точностью размеров.
- Расточка отверстий: получение внутренних полостей заданного диаметра и глубины, часто с жесткими требованиями к соосности.
- Нарезание резьбы: изготовление как наружной, так и внутренней резьбы (метрической, дюймовой, трапецеидальной) с контролем шага и профиля витка.
- Торцевание и подрезка: создание ровных базовых поверхностей, снятие фасок для безопасной сборки и улучшения эстетики.
- Проточка канавок: формирование специальных выточек под уплотнительные кольца, стопорные кольца или для выхода шлифовального круга.
- Сверление и развертывание: создание осевых отверстий с использованием как статического, так и приводного инструмента непосредственно на токарном станке.
Материаловедение в фокусе: выбор сырья для токарных работ
Одним из самых важных аспектов, влияющих на стоимость и качество, является выбор материала. Производственная практика показывает, что режимы резания и выбор инструмента кардинально меняются в зависимости от свойств заготовки.
Конструкционные стали, такие как Сталь 45 или Сталь 20, являются наиболее технологичными и часто применяются для изготовления валов, осей и крепежа. Они хорошо обрабатываются и позволяют достичь высокой чистоты поверхности. Для узлов, испытывающих высокие динамические нагрузки, используют легированные стали, например, 40Х, которые после токарной обработки подвергаются термообработке (закалке и отпуску) для повышения твердости.
Нержавеющие стали, в частности марка 12Х18Н10Т, востребованы в пищевой, химической промышленности и судостроении благодаря коррозионной стойкости. Однако их обработка сложнее: эти материалы вязкие, склонны к наклепу (упрочнению поверхностного слоя в процессе резания) и требуют применения острых режущих пластин со специальными стружколомами и обильного охлаждения.
Отдельную категорию составляют инженерные пластики, такие как капролон (полиамид). Они легкие, обладают отличными антифрикционными свойствами и не требуют смазки в узлах трения. Главная сложность при их обработке – низкая теплопроводность: при неправильном выборе режима резания заготовка может перегреться, «поплыть» или деформироваться, поэтому требуются высокие скорости резания, малые подачи и специальные геометрии резца.
Ключевые факторы, влияющие на выбор материала и режимов резания
При проектировании детали и подготовке производства технологи оценивают несколько критических параметров:
- твердость и предел прочности: определяют класс применяемого режущего инструмента (твердосплавные пластины, металлокерамика, кубический нитрид бора) и допустимую скорость подачи.
- теплопроводность: критически важна для предотвращения перегрева зоны резания. Низкая теплопроводность (как у нержавейки или титана) требует интенсивной подачи СОЖ или использования методов минимальной смазки (MQL).
- склонность к образованию нароста: некоторые вязкие материалы (отдельные марки алюминия или меди) могут «налипать» на режущую кромку, ухудшая качество поверхности. Это решается применением пластин с полированным покрытием.
- требования к конечной эксплуатации: необходимость коррозионной стойкости, снижения веса конструкции, обеспечения диэлектрических свойств или специфических антифрикционных характеристик.
Практическое руководство для заказчиков: как подготовить идеальное техническое задание
Качество конечного продукта и скорость его изготовления начинаются с качества входных данных. Наиболее частая причина задержек и удорожания заказа – некорректно составленное техническое задание (ТЗ). Идеальным вариантом для передачи в производство является комплект, состоящий из 3D-модели (в форматах STEP, IGES или x_t) и 2D-чертежа, оформленного по стандартам ЕСКД или ISO.
3D-модель позволяет программисту ЧПУ без ошибок построить траекторию движения инструмента, а 2D-чертеж несет в себе информацию, которую невозможно или нецелесообразно указывать в модели: предельные отклонения размеров (допуски), требования к шероховатости поверхностей, указания по термообработке и покрытиям. Если чертеж утерян, многие современные производства предлагают услугу реверс-инжиниринга: изготовление детали по физическому образцу с его предварительным обмером и созданием новой конструкторской документации.
Чек-лист для проверки технического задания перед отправкой на производство
Перед тем как отправить запрос на расчет стоимости, рекомендуется проверить документацию по следующим пунктам:
- Наличие четкого чертежа или 3D-модели с указанием всех критических размеров и предельных отклонений (допусков).
- Определение точной марки материала или указание допустимых аналогов, замена на которые не повлияет на эксплуатационные свойства детали.
- Указание требований к шероховатости поверхности (параметры Ra или Rz) только для функциональных, сопрягаемых поверхностей, а не для всей детали целиком (это существенно снижает стоимость).
- Информация о предполагаемом объеме партии: единичное изделие, малая серия (до 50 шт.) или крупносерийное производство, так как это влияет на выбор метода зажима и тип инструмента.
- Указание на необходимость дополнительных операций: термообработка (закалка, отпуск), гальванические покрытия (цинкование, анодирование) или финишная шлифовка.
- Контактные данные и предпочтительный способ логистики (самовывоз со склада производителя или отгрузка транспортной компанией в другой регион).
Экономика процесса: из чего складывается стоимость и как её оптимизировать
Стоимость токарных работ формируется из нескольких составляющих: цена исходного материала, время машинной обработки, стоимость режущего инструмента и, что очень важно для малых партий, стоимость наладки. Наладка включает в себя время программиста и оператора на установку заготовки, привязку инструмента, написание и отладку управляющей программы, а также изготовление и замер первой детали.
Главный практический совет для оптимизации бюджета: увеличивайте объем партии. Если стоимость наладки составляет условные 5000 рублей, то при заказе 10 деталей она добавит 500 рублей к цене каждой, а при заказе 500 деталей – всего 10 рублей. Второй способ оптимизации – пересмотр конструкции детали с точки зрения технологичности (DFM – Design for Manufacturability). Опытный технолог может предложить стандартизировать резьбу, увеличить радиусы внутренних углов (под стандартный режущий инструмент) или незначительно расширить допуски там, где это не влияет на функцию узла. Такие корректировки, согласованные до запуска в производство, могут снизить стоимость изготовления на 20–30% без потери качества.
Тренды 2026 года: автоматизация, контроль качества и региональное развитие
Современный рынок металлообработки диктует новые стандарты. На первый план выходит встроенный контроль качества: многие станки с ЧПУ оснащаются измерительными щупами, которые проверяют размеры детали непосредственно в процессе обработки, автоматически внося коррективы в программу для компенсации износа инструмента. Это сводит к нулю риск выпуска бракованной партии.
Также наблюдается устойчивый тренд на региональную локализацию производств. Крупные промышленные хабы, такие как Новосибирск, Челябинск, Екатеринбург и Томск, развивают собственные компетенции в области контрактного производства. Предприятиям больше не нужно заказывать простые фланцы, штуцеры или валы в других странах или отдаленных регионах, неся высокие логистические издержки и рискуя сроками. Развитие локальных производственных цепочек обеспечивает быструю обратную связь, возможность оперативных инженерных консультаций и высокую гибкость при выполнении срочных заказов на ремонт или модернизацию оборудования.
Перспективы и значение для промышленности
Подводя итог, можно с уверенностью сказать, что грамотный подход к механической обработке является залогом долгосрочной конкурентоспособности любого промышленного предприятия. Выбор надежного подрядчика, способного обеспечить полный цикл работ от анализа конструкторской документации до многоступенчатого контроля готовой продукции, позволяет минимизировать производственные риски и избежать простоев оборудования. Особенно актуальным это становится для регионов с развитым промышленным кластером, где токарная обработка чпу в Новосибирске и соседних областях демонстрирует устойчивый рост качества, технологичности и доступности для малого и среднего бизнеса. Локализация производственных цепочек не только сокращает логистические издержки и сроки выполнения заказов, но и способствует активному обмену инженерным опытом, что в долгосрочной перспективе укрепляет технологический суверенитет всей отрасли и создает базу для дальнейшего инновационного развития.
В условиях динамично меняющейся экономической реальности способность быстро и качественно изготавливать нестандартные детали становится стратегическим преимуществом, которое невозможно переоценить. Инвестиции в правильную подготовку технического задания, глубокое понимание свойств обрабатываемых материалов и максимальное использование современных возможностей станков с числовым программным управлением окупаются многократно. Это выражается не только в снижении процента заводского брака и оптимизации общего бюджета проекта, но и в создании надежной, долговечной продукции, способной выдерживать самые жесткие эксплуатационные нагрузки. Будущее отечественного машиностроения неразрывно связано с синергией передовой инженерной мысли и высокоточных цифровых технологий.
С тегами: обзорБольше по теме: